


A Двуслойна ролкова машинае проектиран да произвежда два различни метални покривни или стенни{0}}панелни профили с помощта на една интегрирана машинна конструкция. Вместо да инсталират две напълно отделни машини за формоване на ролки, производителите могат да комбинират две независими системи за формоване в една рамка.
Основната цел на този дизайн е да осигури по-голяма производствена гъвкавост, като същевременно намали подовото пространство и инвестициите в оборудване, необходими за производството на множество покривни профили. Двата формиращи слоя обикновено работят независимо, като операторът избира необходимия производствен слой според произвеждания профил.
Важен момент е, че aдву{0}}слойна машинане се ограничава до една фиксирана двойка дизайни. Горният и долният слой могат да бъдат конфигурирани според изискваните от производителя покривни профили, спецификациите на материалите и изискванията на местния пазар. Следователно действителните възможности на машината зависят от ролковите инструменти и производствените параметри, избрани по време на проектирането.
Какво означава "двоен слой"?
Терминът "двоен слой" се отнася до физическото разположение на две формиращи системи в рамките на една машинна структура. Една формираща секция е разположена над другата и всяка има собствена ролкова инструментална екипировка, проектирана за определен профил.
Например, горният слой може да бъде проектиран за гофриран покривен лист, докато долният слой произвежда трапецовиден лист. Друга конфигурация може да комбинира профил на остъклена плочка с трапецовиден профил.
Двата слоя обикновено не образуват листове едновременно. Вместо това необходимият слой се избира и работи според производствената поръчка. Тази подредба позволява два различни продукта да бъдат налични от една машина, без да се поддържат две пълни машини.

Какви дизайни може да направи двуслойна машина?
Най-важното предимство на дву{0}}слойната система е нейната способност да побере два различни дизайна на профила. Точната комбинация трябва да се определи преди производството на машината, тъй като всеки профил изисква собствен дизайн на оформяща-ролка.
Обичайните комбинации включват:
|
Горен слой |
Долен слой |
|
Гофриран |
Трапецовидна |
|
Трапецовидна |
Гофриран |
|
Трапецовидна |
Глазирана плочка |
|
Глазирана плочка |
Гофриран |
|
IBR |
Трапецовидна |
|
Стъпка плочка |
Трапецовидна |
|
Стоящ шев |
Трапецовидна |
|
Покривна плоскост |
Стенни облицовки |
|
Персонализиран профил |
Персонализиран профил |
Това са по-скоро примери, отколкото фиксиран списък. Производителите могат да определят желаната от тях комбинация според покривните продукти, които възнамеряват да продават. Множество доставчици специално предлагат комбинации като гофрирани + трапецовидни, остъклени плочки + трапецовидни и други персонализирани профили.
Вълнообразен покривен лист
Вълнообразният профил се състои от повтарящи се извити вълни по ширината на листа. Това е един от често използваните дизайни за метални покривни и стенни приложения.
Броят, дълбочината, разстоянието и формата на гофрите могат да варират в зависимост от необходимия дизайн. Поради това простото посочване на „велпапе“ не винаги е достатъчно при поръчка на машина.
Производителят трябва да получи точния чертеж на профила или поне необходимите размери, включително ефективната ширина, общата ширина, геометрията на вълната и дебелината на материала.
Различните пазари могат да използват различни дизайни на гофриране, така че ролковите инструменти трябва да бъдат произведени в съответствие с избрания профил.
Трапецовиден покривен лист
Трапецовидните покривни листове имат прави ребра и плоски секции, които създават вид на трапецовидно напречно-сечение. Те се използват широко за индустриални, търговски, селскостопански и други строителни приложения.
Трапецовидните профили могат да варират значително. Височината на ребрата, разстоянието между ребрата, броят на ребрата, ефективната ширина на покритие и конфигурацията на страничната{1}}обиколка могат да бъдат променяни.
Поради тази причина две машини, описани като "машини за валцоване на трапец", всъщност могат да произвеждат напълно различни покривни профили.
Дву{0}}слойната машина следователно може да комбинира един трапецовиден дизайн с друг профил, за да даде на производителя по-голямо продуктово разнообразие.
Глазирани плочки и стъпкови профили
Металните покривни профили-в стил керемиди са друга възможна конфигурация за двуслойна-машина. Тези профили са оформени така, че да наподобяват традиционните керемиди, като същевременно запазват предимствата на металните-формовани листове.
Профилът на гланцирана плочка обикновено включва по-сложна геометрия на формоване от простия гофриран или трапецовиден лист. Ролковите станции трябва постепенно да създават необходимата извита или стъпаловидна форма.
Някои дву{0}}слойни машини са специално конфигурирани с комбинации като остъклена плочка + трапецовидна или остъклена плочка + гофрирана.
IBR покривен профил
IBR е друг възможен покривен профил за двуслойна конфигурация-. Има оребрена структура, предназначена да осигури здравина и ефективно оттичане на водата.
IBR профил може да се комбинира с гофриран или трапецовиден профил в зависимост от продуктовата гама на производителя.
Въпреки това точните размери на IBR не са универсални. Височината на ребрата, стъпката, ефективната ширина и дебелината на листа трябва да бъдат установени преди проектирането на инструмента за ролката.

Профили със стоящи шевове
Покривът със стоящ шев използва специално оформени ръбове, които позволяват съседните панели да бъдат съединени чрез повдигнат шев.
Дву{0}}слойната система може потенциално да комбинира стоящ{1}}профил с друг покривен профил, при условие че машината е специално проектирана за тези дизайни.
Профилите със стоящи{0}}шевове изискват внимателно внимание към геометрията на ръбовете, тъй като връзката между съседните панели зависи от точността на оформените ръбове.
Профили за облицовка на стени
Въпреки че дву{0}}слойните машини се свързват главно с покривни листове, някои конфигурации могат да бъдат проектирани и за профили за облицовка на стени.
Например, един слой може да произвежда покривен профил, докато вторият слой произвежда стенен панел. Това може да бъде полезно за производителите, доставящи цялостни метални{1}}сградни обвивки.
Въпреки това, дали определен стенен профил може да се комбинира с покривен профил зависи от необходимата ширина на лентата, дебелина, геометрия на формоване и структура на машината.
Първата основна променлива: чертеж на профил
Theчертеж на профиле може би най-важната променлива при проектирането на дву{0}}слойна машина за формоване на рула.
Чертежът трябва да показва пълното напречно-сечение на готовия лист. Важните измерения могат да включват:
- Обща ширина на листа
- Ефективна ширина на покритие
- Височина на ребрата
- Разстояние между ребрата
- Брой ребра
- Форма на вълна
- Размери на фланеца
- Дизайн на страничната{0}}обиколка
- Щамповане или специални функции
Една машина не трябва да се проектира само от име на продукт като "трапецовиден лист", тъй като различните производители и пазари могат да използват различни размери за един и същ общ профил.
Ефективна ширина спрямо ширина на рулона
Друга важна променлива е разликата между ефективната ширина и ширината на суровината.
Ефективната ширина е ширината, покрита след припокриване или съединяване на съседни листове. Ширината на рулона се отнася до плоската стоманена лента, влизаща в машината за формоване на руло.
Например покривен лист може да има номинална ефективна ширина от около 1000 mm, като същевременно изисква по-широка плоска лента за оформяне на ребрата и страничните му ръбове.
Следователно ширината на бобината не може да бъде избрана просто като се гледа крайната ширина на покритие.
Необходимата ширина на рулона трябва да се изчисли от пълния разработен профил.
Тип материал
Материалът, който се обработва, е друга важна променлива.
Дву{0}}слойните покривни машини могат да бъдат конфигурирани за материали като:
- GI
- PPGI
- Galvalume/GL
- PPGL
- Друга подходяща стомана с покритие
- Алуминий, в подходящо проектирани системи
Машината трябва да бъде проектирана в съответствие с действителните характеристики на материала, вместо да се предполага, че всички метални намотки се държат еднакво.
Граница на провлачване, якост на опън, тип покритие и състояние на повърхността могат да повлияят на процеса на формоване.
Дебелина на материала
Дебелината има пряко влияние върху силата на формоване на ролката, дизайна на инструменталната екипировка, изискванията на двигателя и конфигурацията на рязане.
За много приложения на покривни -листове, двуслойните-машини са проектирани около приблизително0,3–0,8 mmстоманена намотка. Някои конфигурации са предназначени за по-тесни диапазони, като напр0,4–0,6 mm, докато персонализираните системи могат да поемат други дебелини.
Следователно една практическа спецификация може да бъде:
Дебелина на материала: 0,3–0,8 мм
Но това никога не трябва да се третира като универсален стандарт. Диапазонът на действителната дебелина трябва да съответства на избрания профил и дизайн на машината.
Ширина на намотката
Ширината на рулона е друга основна променлива, защото определя размера на захранващата система и формиращите ролки.
В зависимост от дизайна на машината, оборудването за формоване на покривни-плочи може да бъде конфигурирано за ширини като 914 mm, 1000 mm, 1200 mm, 1220 mm, 1250 mm или други персонализирани ширини.
Някои дву{0}}слойни системи са проектирани за ширина на рулони до около 1450 mm, въпреки че подходящият диапазон зависи от избраните профили.
Важното е, че двата слоя трябва да бъдат проектирани според съответните им изисквания за материал.
Геометрия на профила
Дори когато два профила имат еднаква обща ширина, техните изисквания за формоване могат да бъдат много различни.
Например, профил с плитки ребра може да изисква по-малко операции на формоване, отколкото профил с дълбоки-ребра. Профил в стил -плочки може да изисква значително по-прогресивно формоване от обикновен гофриран лист.
Геометрията на профила влияе върху:
- Брой формиращи станции
- Размери на ролките
- Подреждане на ролки
- Натоварване на вала
- Дължина на машината
- Скорост на формоване
- Необходима мощност на двигателя
- Точност на окончателните размери
Някои дву{0}}слойни машини използват приблизително 12–24 формовъчни станции на слой, в зависимост от сложността на избрания профил.
Брой формиращи станции
Броят на ролковите станции не е просто въпрос на избор на по-голям брой. Зависи от това колко постепенно трябва да се огъва стоманата, за да се постигне крайната форма.
Простият трапецовиден профил може да изисква по-малко станции от сложния профил на плочки.
Твърде малко формоващи станции могат да причинят прекомерна деформация на отделните ролки и да причинят изкривяване, докато подходящо проектираната последователност на формоване разпределя деформацията по-плавно.
Следователно броят на-станциите за валци трябва да се определи чрез анализ на профила и формоване.
Скорост на производство
Скоростта на производство е друга променлива, която трябва да се вземе предвид заедно с дизайна на профила и дебелината на материала.
Типичните машини за двуслойни{0}} покриви могат да работят наоколо8–25 м/мин, като някои специализирани системи достигат по-високи скорости в зависимост от профила и материала. Публикуваните примери включват приблизително 10–20 m/min и 15–25 m/min конфигурации.
Прост профил, направен от по-тънък материал, обикновено може да бъде по-лесен за работа при по-висока скорост от сложен профил, направен от по-дебел или по-{0}}здрав материал.
Следователно, производителите трябва да определят необходимата им практическа производствена скорост, вместо да избират машина само от нейната рекламирана максимална скорост.
Дължина на рязане
Дължината на готовия лист обикновено може да се програмира чрез PLC контролната система.
Например, от машината може да се изисква да произвежда:
- 2м листа
- 3м листа
- 4м листа
- 6м листа
- 8м листа
- Персонализирани дължини
Действителната максимална дължина се влияе от оформлението-на производствената линия и изискванията на клиента за обработка, а не само от процеса на формоване.
Системата за-контрол на дължината обикновено използва енкодер за измерване на движението на формования лист и активира системата за рязане в програмираната позиция.
Система за рязане
Хидравличното рязане обикновено се използва в покривни{0}}линии за валцуване на листове. Режещата система трябва да бъде съобразена с дебелината на материала и формата на профила.
Фрезата може да бъде проектирана така, че да реже профила, без да поврежда формираните ребра или да създава прекомерни грапавини.
Точността на рязане е особено важна, когато покривните листове трябва да бъдат монтирани с точно припокриване или когато се доставят в стандартизирани дължини.
Два слоя не означават два профила едновременно
Често срещано недоразумение е, че "двоен слой" означава, че два различни листа се произвеждат едновременно.
В повечето конвенционални машини за двуслойни{0}}покриви, горната и долната системи за формоване работят една по една. Целта е да се осигурят два различни профили за формоване в рамките на една структура на машината, а не да се удвои производителността, като се произвеждат два листа едновременно.
Това разграничение е важно при изчисляване на производствения капацитет.
Дву{0}}слойната машина може да осигури по-голяма гъвкавост на продукта и да спести място в работилницата, но нейната скорост на производство все пак трябва да се изчислява въз основа на активния оформящ слой.
Какво може да се промени и какво не?
Не всяка променлива може да се промени просто чрез регулиране на машината.
|
Променлива |
Обикновено регулируеми/конфигурируеми? |
|
Дължина на готовия лист |
да |
|
Произведено количество |
да |
|
Скорост на линията |
Да, в границите на машината |
|
Диапазон на дебелината на рулона |
Трябва да се посочи за дизайна на машината |
|
Ширина на намотката |
Трябва да се посочи |
|
Форма на профила |
Изисква специални инструменти/дизайн |
|
Височина на ребрата |
Изисква подходящи инструменти |
|
Разстояние между ребрата |
Изисква подходящи инструменти |
|
Ефективна ширина |
Изисква дизайн на профил/инструмент |
|
Тип материал |
Трябва да съответства на дизайна на машината |
|
Горен/долен профил |
Проектиран по време на конфигурацията на машината |
Ето защо изискванията за профила трябва да бъдат потвърдени преди закупуването на машината.
Могат ли профилите да бъдат променени по-късно?
Смяната от един профил на друг не е същата като промяна на дължината на листа или скоростта на производство.
Формиращите ролки са специално проектирани за определен профил. Ако се изисква напълно различен профил, може да са необходими нови ролкови инструменти.
Едно основно предимство на дву{0}}слойната система е, че двата необходими комплекта ролки вече са монтирани в горната и долната секции за формоване. Това позволява на оператора да превключва между двата проектирани профила, без да сменя цял комплект ролки. Някои системи също така включват механизми за по-бърз избор или превключване между слоевете.
Въпреки това, производството на трети напълно различен профил обикновено изисква допълнителни инструменти или друга формовъчна машина.
Как да изберете правилните два профила
Двата профила трябва да бъдат избрани въз основа на действителното търсене на пазара.
Например, производител на покривни-плочи, продаващ основно промишлени покриви, може да даде приоритет на трапецовидни + вълнообразни.
Производител, обслужващ пазарите на жилищни и декоративни покриви, може да предпочете остъклени керемиди + трапец.
Производител, който обслужва както пазарите на покривни, така и на стенни-панели, може да обмисли комбинация от покривен профил + профил за-облицовка на стени.
Важният принцип е да се комбинират профили, които използват съвместими гами материали и са търговски полезни за едно и също производствено съоръжение.
Конфигурация на производствената линия
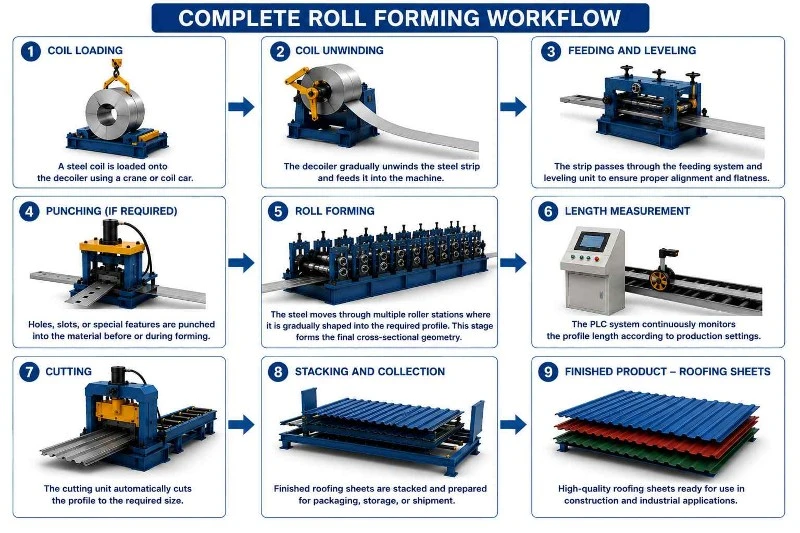
Типиченлиния за производство на дву{0}}слойни покриви-ламаринаможе да включва:
Машина за размотаване → Ръководство за подаване → Дву{0}}пластова валцоваща единица → Хидравлично рязане → PLC контролна система → Изходна-маса
Устройството за размотаване държи намотката от необработена стомана и я подава в избрания оформящ слой. Формиращите ролки прогресивно оформят материала, докато режещата система произвежда необходимата крайна дължина.
PLC системата координира захранването, измерването на дължината, рязането, производственото количество и други работни параметри.
Точната конфигурация зависи от спецификацията на машината и изискванията за профил.
В обобщение
A Двуслойна ролкова машинае предимно гъвкаво решение за производство на-покривни листове, което съчетава два различни-профила за формоване на рула в една структура на машината. Най-голямата му стойност идва от това, че позволява на производителя да произвежда два дизайна на продукта, като същевременно намалява необходимостта от отделни машинни инсталации.
Възможните дизайни включват гофрирани, трапецовидни, IBR, гланцирани керемиди, стъпкови керемиди, стоящ шев, стенни облицовки и индивидуални покривни профили, с комбинации, избрани според изискванията на производителя.
Най-важните променливи са чертежа на профила, ефективната ширина, ширината на рулона, вида на материала, дебелината на материала, границата на провлачване, височината на ребрата, разстоянието на ребрата, броя на формиращите станции, производствената скорост, дължината на рязане и изискванията за щанцоване или щамповане.
За много покривни приложения дебелината на стоманата може да падне около 0,3–0,8 mm, докато практическите скорости на формоване често са около 8–25 m/min, но тези цифри варират в зависимост от профила и конфигурацията на машината.
Най-важното, адву{0}}слойна машинатрябва да бъдат проектирани около двата точни профила, които фабриката иска да произведе. Само имената на профилите не са достатъчни. Предоставянето на точни чертежи и спецификации на материалите позволява формиращите ролки, системата за подаване, системата за рязане, устройството за задвижване и системата за управление да бъдат правилно съобразени с планираното производство.
По този начин дву{0}}слойната концепция осигурява практически баланс между разнообразие от профили, производствена гъвкавост, работно пространство и инвестиция в оборудване, което я прави особено полезна за производителите на покривни-плочи, които трябва да обслужват множество продуктови изисквания от едно производствено съоръжение.


