


Въведение
Заварените стоманени тръби заемат централно място в съвременната енергетика, водоснабдяване, общинска администрация и строително инженерство. Сред множеството категории електродъгово заварени тръби под флюс, SSAW (спирално електродъгово заварени тръби под флюс) и LSAW (надлъжно електродъгово заварени тръби под флюс) са две доминиращи решения за тръби с голям-диаметър, широко възприети в глобалните проекти.
И двете прилагат технология за-дъгово заваряване под флюс, като използват гранулиран флюс за екраниране на заваръчни дъги и разтопен метал, като постигат надеждни заварени съединения с висока ефективност на наслояване. Въпреки това съществуват фундаментални пропуски в избора на суровини, механизма за формоване, геометрията на заваръчния шев, разпределението на остатъчното напрежение, толеранса на размерите, механичните характеристики, изискванията за проверка, структурата на разходите и приложимите инженерни сценарии. Погрешният избор между SSAW и LSAW ще доведе до скрити рискове от повреда на тръбопровода или ненужна загуба на капитал. Тази статия разяснява техните основни разлики от производствения работен процес, техническите характеристики, стандартите за внедряване, разход-ефективността и практическото приложение, предоставяйки справка за проектанти на тръбопроводи, инженери по доставки и изпълнители на проекти.
1. Основно определение и разлики в производствения процес
1.1 SSAW стоманена тръба (спирално потопена-дъгово заварена тръба)
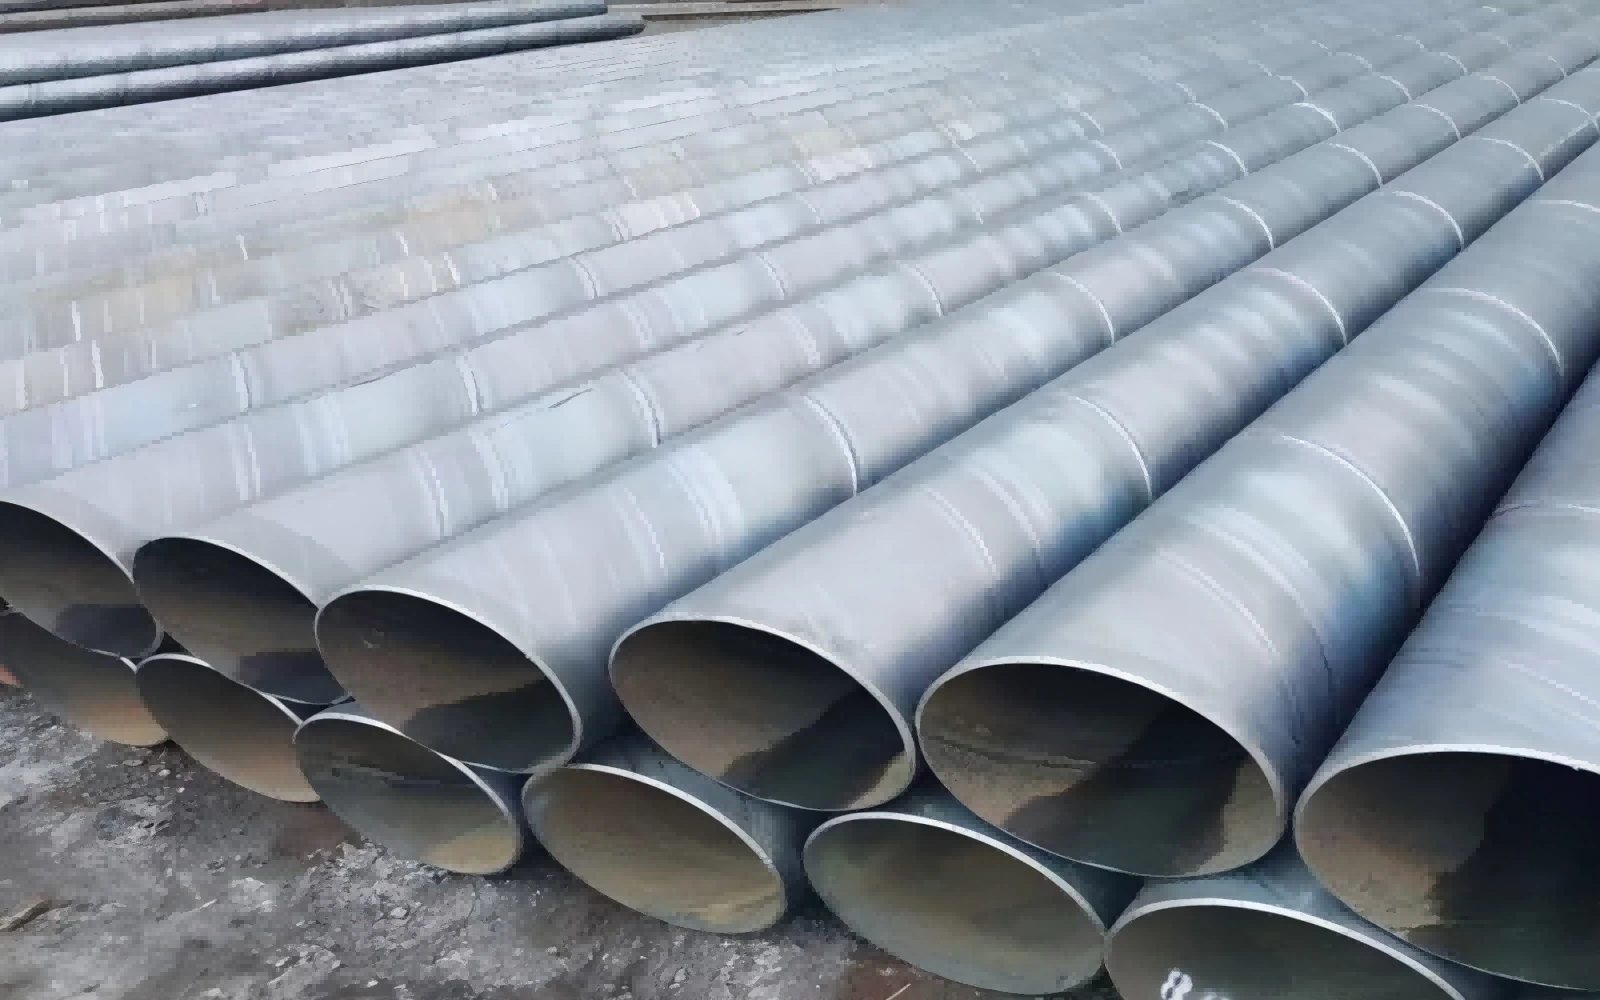
Тръбата SSAW се нарича още HSAW (спирално заварена потопена тръба). Неговата суровина е непрекъсната горещо валцована стоманена рулона вместо отделна стоманена плоча. Цялата производствена линия работи в режим на непрекъснато подаване. Стоманената рулона преминава през размотаване, сплескване, подрязване на ръбове и фрезоване. След това стоманената лента се подава във формовъчната единица под предварително зададен ъгъл на спиралата спрямо централната линия на тръбата. Чрез регулиране на този ъгъл на спиралата стоманените ленти с фиксирана ширина могат да произвеждат гъвкаво стоманени тръби с различни външни диаметри, което представлява най-видното предимство при обработката на производството на SSAW.
По време на непрекъснато спирално формоване вътрешното заваряване под флюс-дъгова заварка и външното заваряване под флюс-дъгова дъга се извършват синхронно. Непрекъснат спирален заваръчен шев спираловидно обхваща цялото тяло на тръбата. След заваряване тръбите се нарязват на фиксирана дължина според изискванията на проекта. Последващите процедури включват хидростатично изпитване, визуална проверка и не-разрушително изпитване (NDT) за заваръчни шевове.
Тъй като SSAW възприема непрекъснато производство-базирано на рулони, производственият ритъм е постоянен. Въпреки това, процедурата за формоване на спирала ще въведе сложно остатъчно напрежение в стените на тръбата. Освен това спираловидният заваръчен шев е много по-дълъг от надлъжния заваръчен шев за тръби с еднакъв размер. За едно--метрово тръбно тяло, действителната дължина на заваръчния шев на SSAW може да достигне 1,5-3 пъти дължината на заваръчния шев LSAW, теоретично повишавайки вероятността от заваръчни дефекти, като включване на шлака, порьозност и непълно сливане по протежение на заваръчните линии.
1.2 LSAW стоманена тръба (надлъжно потопена-дъгово заварена тръба)
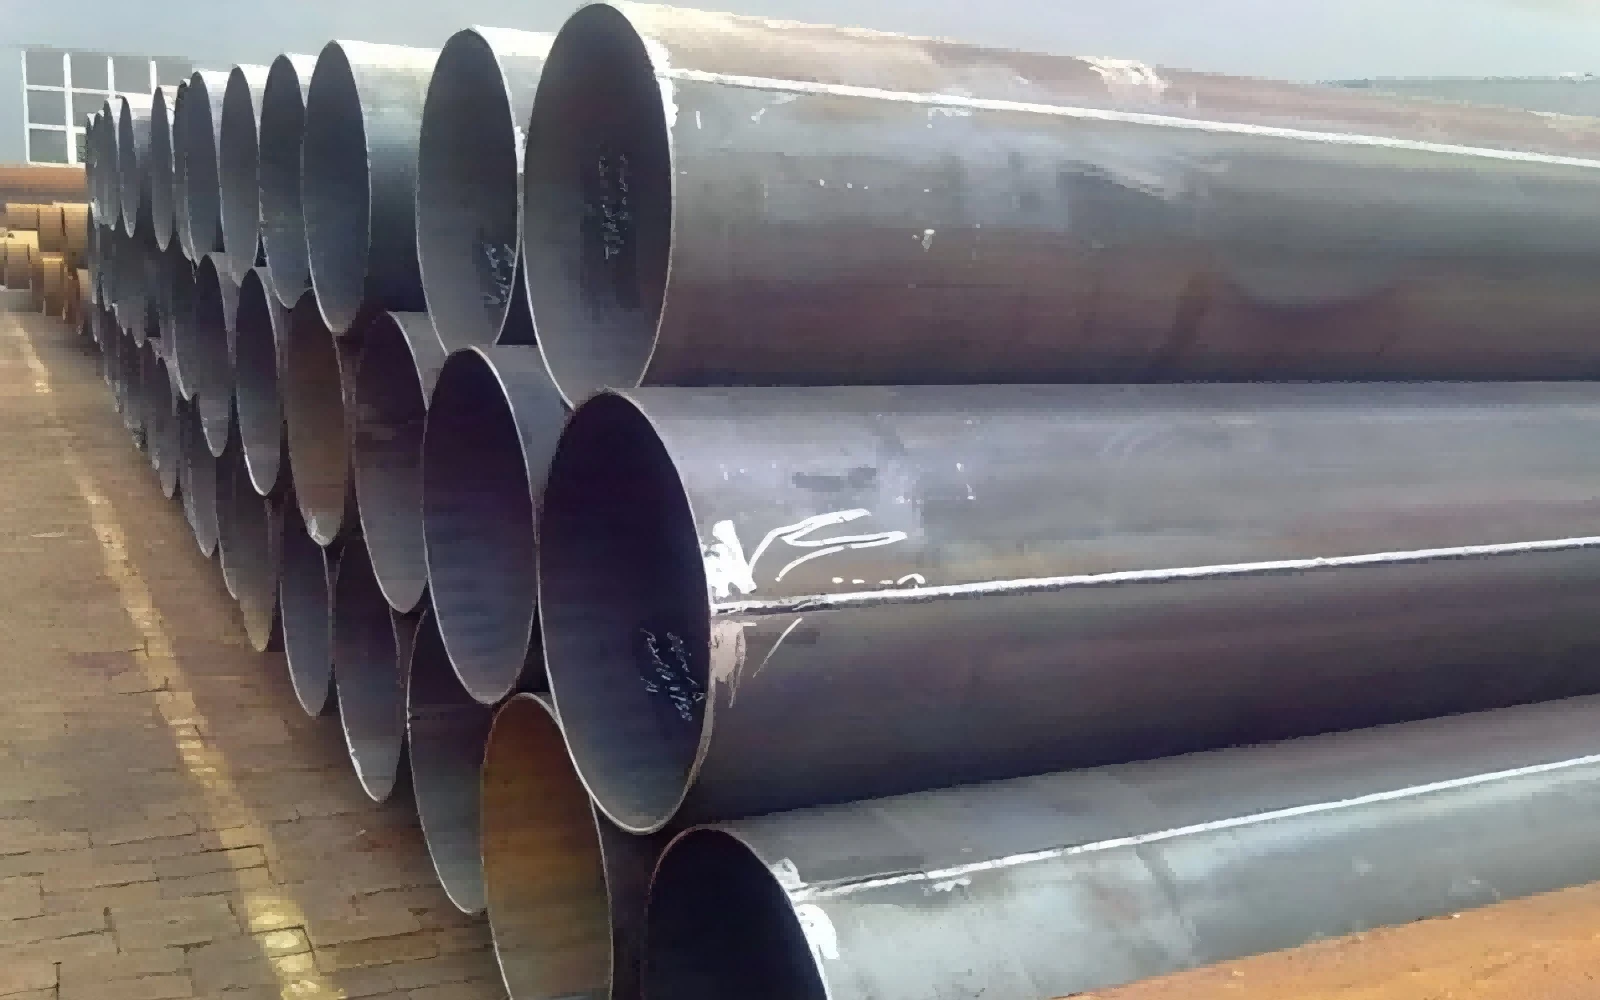
LSAW тръбата използва тежко-единична стоманена плоча като суровина, а не стоманена намотка. Две основни технологии за формиране са UOE и JCOE в глобалната индустрия. Процесът JCOE е по-популярен за умерен обем на производство. Първо, двата ръба на стоманената плоча са фрезовани и предварително -огънати, за да се гарантира добра геометрия на канала. Последователно плочите преминават през стъпки на J-огъване, C-огъване и O-огъване, постепенно огъвайки плоските стоманени плочи в кръгли тръбни обвивки. След заваряване с прихващане се извършват вътрешно електродъгово заваряване с много-тел под флюс-и външно електродъгово заваряване с много-тел под флюс-за образуване на един единствен прав надлъжен заваръчен шев, който върви успоредно на оста на тръбата.
Критична процедура за производството на LSAW е механичното студено разширение. Цялата тръба е механично разширена по периферията, което калибрира външния диаметър, заоблеността и правотата и до голяма степен освобождава образуващото се остатъчно напрежение вътре в стената на тръбата. След разширяването стриктно се прилагат хидро-тест, ултразвукова инспекция, радиографска инспекция и други не-разрушителни изследвания.
За разлика от непрекъснатото производство на SSAW, LSAW принадлежи към партидно-по-партидно дискретно производство. Всяка тръба е обработена от независима стоманена плоча. Заваръчният шев е един къс прав шев. Мониторингът на качеството на заваръчните шевове и не-разрушителната проверка са по-лесни за изпълнение. Максималният външен диаметър на тръбите LSAW обаче е ограничен от ефективната ширина на закупените стоманени плочи, което се превръща в едно от основните производствени ограничения на продуктите LSAW.
2. Сравнение на суровините и обхвата на спецификациите
2.1 Суровина
SSAW: Входният материал е горещовалцована стоманена рулона. Производството на рулони ограничава максималната постижима дебелина на стената. Доставката на рулони е-конкурентна по цена за спецификации със средна{4}}дебелина. Ресурсите за бобини с висока{6}}якост и голяма{7}}дебелина са ограничени на световния пазар на стомана.
LSAW: Входният материал е изрязана тежка стоманена плоча. Доставянето на плочи поддържа изключително дебели стени и високо{1}}якостни класове стомана за тръбопроводи като X70, X80. Производителите могат да изберат дебелина на плочата, точно съответстваща на изискванията на проекта, без ограничения за дебелината от капацитета на мелницата за горещо валцоване.
2.2 Диапазон на външния диаметър
SSAW: Типичен OD диапазон 219 mm-3000 mm (8-120 инча). Може да реализира икономично производство с изключително{7}}голям диаметър, което е изключителната сила на SSAW. Една стоманена рулона с фиксирана ширина може да произвежда тръби с множество диаметри чрез регулиране на ъгъла на спиралата, осигурявайки висока производствена гъвкавост за проекти с голям диаметър.
LSAW: Типичен OD диапазон 406 mm-1626 mm (16-64 инча). Максималният диаметър е ограничен от ширината на стоманената плоча. За да се получат LSAW тръби с по-голям-диаметър, трябва да се поръчат изключително широки стоманени плочи, което рязко повишава разходите за материали и натиска във времето за изпълнение.
2.3 Капацитет на дебелината на стената
SSAW: Обичайна дебелина на стената По-малка или равна на 20-25 mm. Когато дебелината на стената надвиши този праг, ресурсите за горещо валцовани бобини стават оскъдни, производствените трудности нарастват значително и всеобхватното предимство на разходите изчезва.
LSAW: Дебелината на стената може да достигне 50 mm или дори повече. LSAW е предпочитаното решение за заварени тръби за работни сценарии с дебели-стени и високо-налягане. Стоманените плочи с дебели-тежки-тежки условия са лесно достъпни от големите стоманодобивни заводи по целия свят.
2.4 Дължина на една тръба
SSAW: Непрекъснатото производство поддържа дълги единични тръби с дължина до 30 метра. По време на строителството на тръбопровода ще се генерират по-малко полеви периферни заваръчни фуги.
LSAW: Ограничена от дължината на стоманената плоча, общата дължина на единична тръба е 12-18 метра. За проекти за полагане на дълги разстояния са необходими повече полеви заваръчни съединения.
3. Механична производителност, остатъчно напрежение и точност на размерите
3.1 Остатъчно напрежение
Остатъчното напрежение значително влияе върху експлоатационния живот на тръбопровода, устойчивостта на -стрес-корозия-напукване и устойчивостта на умора.
SSAW: Комплексно остатъчно напрежение на опън остава след формоване на спирала. Дори след хидростатично изпитване частичното напрежение на формоване не може да бъде напълно елиминирано. Остатъчното напрежение на опън повишава рисковете от корозионно напукване, когато тръбите са заровени в корозивна почвена среда с подпочвена вода.
LSAW: Процесът на механично студено разширение-ефективно освобождава образуващото се остатъчно напрежение. Нивото на остатъчното напрежение остава ниско и равномерно разпределено по тялото на тръбата, което значително подобрява ефективността на безопасността за дългосрочно-подземно обслужване.
3.2 Точност на размерите
Закръглеността, праволинейността и еднаквостта на дебелината-на стената влияят пряко върху качеството на монтаж-на полето и качеството на заваряване по време на монтажа на тръбопровода.
SSAW: Овалите и отклонението от праволинейността са относително очевидни. Типичният толеранс на овалността може да достигне до 1,0 % от номиналния външен диаметър, повлиян от обратния-ефект на спиралната пружина след формоване.
LSAW: Механичното разширяване осигурява превъзходни характеристики на размерите. Овалността може да се контролира в рамките на 0,5 % от номиналната OD. Дебелината на стената и размерът на обиколката поддържат висока консистенция, опростявайки полевата конструкция за челно{3}}заваряване и намалявайки скоростта на-работа на-сайта.
3.3 Характеристика на заваръчния шев и риск от дефект
SSAW включва дълга спирална заварка. Общата дължина на заваръчния шев е голяма. Въпреки че се използва модерно автоматично оборудване за неразрушаващ контрол, спирално извитата писта усложнява инспекцията. Потенциалните заваръчни дефекти се разпределят по дълъг спирален път. Когато се прилагат вътрешни натоварвания под налягане, спиралната заварка разлага обръчното напрежение под ъгъла на спиралата. При квалифицирано производство SSAW отговаря на проектните критерии за средно-налягане, но не е оптималният избор за магистрални линии с изключително-високо-налягане.
LSAW притежава един къс прав заваръчен шев, успореден на оста на тръбата. Обръчното напрежение от вътрешното налягане действа перпендикулярно на заваръчния шев. Проверката на заваръчните шевове е лесна. Трудността при-контролиране на дефекти е много по-ниска. LSAW демонстрира отлична издръжливост при ниски-температури и устойчивост на циклична умора, подходящи за тежки работни среди, включително студени региони, сеизмични зони и офшорни проекти.
4. Съответни индустриални стандарти
Както SSAW, така и LSAW могат да отговарят на API 5L (Петролна и газова промишленост-Стоманени тръби за тръбопроводни транспортни системи), който е най-признатият глобален тръбопроводен стандарт. Въпреки това, проектните кодове налагат диференцирани ограничения за-класифицирани зони с риск.
За тръби LSAW: Широко приети от API 5L, DNV-OS-F101 за офшорни тръбопроводи, CSA Z245, EN 10217 и други строги спецификации. Проектните кодове обикновено определят LSAW за райони с висок-риск от клас 1 и клас 2: гъсто-населени зони, алпийски студени региони, офшорни под-морски тръбопроводи, главни-магистрали под високо{12}}налягане за пренос на нефт-газ.
За SSAW тръби: Прилага се съгласно API 5L, ASTM A252 (набивна тръба), структурен стандарт EN 10219, GB/T 5037 за транспортиране на течности под ниско-налягане. SSAW е разрешено главно за зони с нисък-риск от клас 3 и клас 4: рядко-населени райони, пренос на вода, канализация, пилотни и структурни приложения. Много инженерни спецификации забраняват приемането на SSAW за магистрални-налягания, преминаващи през гъсто населени райони.
5. Анализ-на ефективността на разходите
При същата спецификация за номинален външен-диаметър: SSAW показва значително предимство в разходите за сценарии с голям-диаметър и средна-дебелина на-стена. Производството с непрекъснато-подаване на бобини подобрява степента на използване на материала, намалява разходите за производство на единица. За проекти, изискващи тръби с голям-диаметър без изискване за ултра-високо-налягане, SSAW може да намали значително общите инвестиции за доставки.
Цената на LSAW обикновено е с 30-50% по-висока от еквивалентния{3}}диаметър SSAW тръба. По-високите разходи произтичат от скъпи тежки стоманени плочи, отделна инвестиция в оборудване за формоване JCOE/UOE, процес на студено-разширяване и по-строги процедури за -инспекция на пълен обхват. Независимо от това, в критични енергийни инфраструктурни проекти, намаленият риск от повреда и удълженият цикъл на обслужване компенсират премиум покупната цена, носейки по-добра икономическа възвръщаемост през целия-жизнен-цикъл за високорискови тръбопроводни системи.
Когато дебелината-на стената достигне голям-обхват на стените, предимството на SSAW в разходите изчезва и LSAW става по-конкурентоспособен.
6. Типични сценарии за приложение
6.1 Типични приложения за стоманена тръба SSAW
Общинско водоснабдяване с голям-диаметър, отклоняване-на сурова вода, заустване на отпадни води и напоителни тръбопроводи със средно-ниско работно налягане.
Стоманени тръбни пилоти за кейове, мостове, фундаментно инженерство, подземни обшивни тръби.
Структурни колони за широкомащабни-стоманени-сгради.
Тръбопроводи за събиране на газ със средно{0}}ниско-налягане-в отдалечени, слабо-населени не-критични зони.
Тръбопроводи за циркулационна вода за електроцентрали, шахтна вентилация и-тръби за транспортиране на шлам с анти-корозионна обработка.
6.2 Типични приложения за стоманена тръба LSAW
Магистрални-нефтопроводи и газопроводи под високо{1}}налягане, особено участъци, пресичащи гъсто-населени градски райони, сеизмични пояси и хладни зони.
Оф-тръбопроводи на платформи, под-сегменти на тръбопроводи под вода, спомагателни конструкции на щранг съгласно спецификация DNV.
-Градска газопреносна мрежа под високо налягане и тръбопроводи за нефтохимически процеси.
Критични структурни компоненти, понасящи тежки циклични натоварвания, изискващи изключителна издръжливост при ниски-температурни удари.
Проекти със строги изисквания за точност на размерите и производителност при челно{0}}заваряване.
7. Ръководство за инженерен подбор
Инженерите на проекта трябва да балансират работното налягане, класификацията на риска на зоната на трасето, работната температура, средната корозивност, параметрите на външния-диаметър и-дебелина на стената, строителните условия и общите-бюджетни ограничения, за да изберат разумно типа тръба.
Изберете SSAW, когато: Проектът изисква тръба с изключително-голям-диаметър, работното налягане принадлежи към среден-нисък клас, маршрутът се намира в зона с нисък-риск и контролът на разходите-е основен приоритет. Междувременно трябва да бъдат приложени цялостни хидростатични изпитвания и пълен-обхват на NDT, системите за анти-корозия и катодна-защита трябва да бъдат добре-проектирани, за да намалят остатъчния-стрес-риск от корозия.
Изберете LSAW, когато: тръбопроводът извършва транспортиране на флуид под високо{0}}налягане, маршрутът минава през зони с високо-рисково население-концентрация, работната среда се отличава с ниска температура, циклично натоварване или корозивна среда, дебелината на стената-е дебела и се изисква високо-резервиране на безопасността. Въпреки че първоначалните разходи за доставка се увеличават, LSAW намалява дългосрочния-оперативен риск и потенциални загуби при злополука.
Неправилно е просто да се оценява един тип тръба като абсолютно по-добър от друг. Както SSAW, така и LSAW са зрели тръбни продукти за -дъгова-заварка под флюс. Качеството зависи не само от технологията на формоване, но и от качеството на суровините-материали, нивото на управление на производството, квалификацията на процедурата за заваряване и стриктното извършване на не-разрушителен контрол. Неквалифицираното производство ще генерира скрити опасности, независимо от типа SSAW или LSAW.
SSAW и LSAW са две важни решения за електродъгово заваряване на тръби с голям{0}}диаметър-. Техните основни разлики се коренят в избора на суров-материал и оформяне-механизма за заваряване, допълнително отразени в разпределението на остатъчното-напрежение, толерантността на размерите, характеристиките на заваръчния-шев, капацитета на-дебелината на стената, структурата на разходите и приложимите инженерни граници.
SSAW блести в икономични проекти с изключително-голям-диаметър със средно-налягане.
LSAW осигурява по-голям запас на безопасност за критична инфраструктура с високо-налягане и висок{1}}риск.
Пълното разбиране на тези различия помага на техническия персонал да взема рационални решения за-спецификацията на тръбопровода, като гарантира безопасността на тръбопровода и разумен контрол на-разходите на проекта.


