


A Машина за правене на лек киле машина за валцоване, предназначена за производство на леки стоманени килове, използвани в тавани, преградни системи, стенни рамки и други леки строителни приложения. Машината взема поцинкована стомана или други подходящи метални ленти от бобина и непрекъснато ги оформя в необходимия профил на кила.
За разлика от традиционните производствени методи, които изискват индивидуални операции на рязане и огъване, системата за ролково формоване извършва процеса на формоване непрекъснато. Стоманената лента преминава през серия от специално проектирани ролки, като всяка станция постепенно променя плоската лента в крайната форма на кила.
Обикновено се използват леки стоманени килове, тъй като те са леки, с еднакви размери, лесни за инсталиране и подходящи за модерно вътрешно строителство. Правилно проектиранЛека машина за стоманен килпомага на производителите да произвеждат големи количества от тези профили с постоянни размери и стабилно качество.
Какво е лек кил?
Лекият кил е тънък -стоманен рамков профил, използван като поддържащ или структурен компонент в леки таванни и преградни системи. В зависимост от предназначението си профилът може да има различни форми, ширини, височини и характеристики на армировка.
Обичайните продукти включват таванни канали, главни канали, канали за облицовка, стенни шипове, релси и други свързани леки стоманени профили.
Стоманата обикновено се доставя на рулони и се оформя непрекъснато в необходимата форма на напречно-сечение.
Как работи машината за производство на лек кил?
Работният процес на aМашина за правене на лек килобикновено започва със зареждане на стоманена рулона върху машината за размотаване. След това лентата се насочва към формовъчната секция.
Формиращите ролки постепенно огъват плоската лента през няколко етапа. Всяка ролкова станция извършва малка деформация, което позволява на машината да постигне крайния профил без прекомерно напрежение върху материала.
След като профилът е напълно оформен, режещата система нарязва непрекъснатия участък на предварително определени дължини.
Общата производствена последователност е:
Стоманена намотка → Размотаване → Изправяне → Насочване → Формиране на ролка → Щанцоване → Рязане → Завършен кил
Не всяка машина изисква щанцоване и точната последователност зависи от дизайна на продукта.
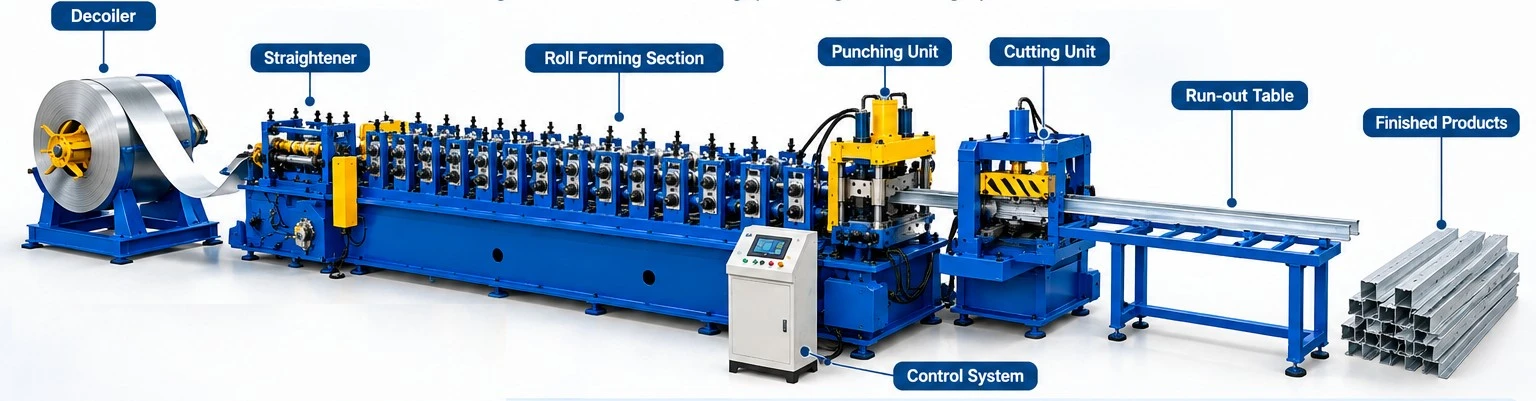
Основни компоненти на производствена линия за лек кил
ПъленЛиния за производство на стоманен килсе състои от няколко координирани секции. Конфигурацията зависи от профила на кила, дебелината на материала, ширината на рулона, производствената скорост и необходимото ниво на автоматизация.
|
Машинна секция |
Основна функция |
|
Размотавач/Размотавач |
Задържа и развива стоманената намотка |
|
Устройство за изправяне |
Коригира формата на лентата преди оформяне |
|
Система за хранене |
Изпраща материала в секцията за формоване |
|
Ръководна система |
Поддържа подравняването на лентата |
|
Възел за щанцоване |
Създава дупки или слотове, когато е необходимо |
|
Ролкоформираща машина |
Оформя стоманата в профила на кила |
|
Режеща система |
Нарязва образувания кил по дължина |
|
Таблица за изчерпване- |
Поддържа готови продукти |
|
PLC система за управление |
Контролира производствения процес |
Размотател за производство на стоманени килове
Машината за размотаване е първата голяма част от производствената линия. Той държи стоманената намотка и освобождава лентата с контролирана скорост.
За производството на леки килове намотките обикновено са относително тесни и тънки в сравнение с намотките, използвани за тежки структурни профили. Независимо от това машината за размотаване трябва да осигури стабилно подаване, тъй като промените в напрежението на лентата могат да повлияят на процеса на формоване.
В зависимост от производствените изисквания, машината може да използва ръчна или хидравлична разширителна система. Автоматичното зареждане на рулони също може да бъде включено в по-модерни производствени линии.
Секция за формоване на рула
Секцията за формоване на рула е сърцето на машината. Състои се от множество формиращи станции, подредени последователно.
Първите станции започват огъване на плоската стоманена лента. Следващите станции постепенно увеличават формата на профила, докато се постигне желаното напречно-сечение на кила.
Формиращите ролки трябва да бъдат точно произведени и подравнени. Неправилният дизайн или подравняване на ролката може да доведе до деформация на профила, усукване, промяна в размерите или повърхностни следи.
Поради тази причина дизайнът на ролката трябва да бъде разработен специално за необходимия профил и материал на кила.
Система за пробиване
Някои леки профили на кила изискват отвори или слотове за монтаж, свързване или регулиране. Тези дупки могат да бъдат направени автоматично по време на процеса на формоване на рула.
Единица за щанцоване може да бъде инсталирана преди или в рамките на линията за формоване, в зависимост от дизайна на продукта и производствените изисквания.
Например шпилка за преграда може да изисква повтарящи се дупки по дължината си. Автоматизирана система за щанцоване може да произвежда тези отвори на предварително определени интервали, докато стоманената лента се движи през линията.
Позицията на пробиване трябва да бъде синхронизирана с движението на материала, за да се поддържа точно разстояние между отворите.
Система за рязане
След формоването непрекъснатият профил на кила се нарязва на отделни части. Системата за рязане може да бъде конфигурирана за различни крайни дължини.
Например, производителят може да произвежда килове с дължини като:
- 2 000 мм
- 2400 мм
- 2700 мм
- 3 000 мм
- 4 000 мм
Други персонализирани дължини
Действителният диапазон на рязане зависи от конфигурацията на машината и изискванията на клиента.

Типична дебелина на материала
Леките килове обикновено се произвеждат от относително тънка стоманена лента. В зависимост от продукта и приложението, една машина може да бъде проектирана за приблизително0,4–1,2 ммматериал.
Някои машини могат да покриват по-тесен диапазон, като напр0,5–0,8 mm, докато по-тежките-профилни системи могат да се приспособят към приближаване на материал1,5 мм.
|
Приложение |
Приблизителна дебелина |
|
Леки таванни профили |
0,4–0,8 мм |
|
Стандартни леки килове |
0,5–1,0 мм |
|
По-тежки рамкиращи профили |
0,8–1,2 мм |
|
Специални профили |
До около 1,5 мм |
Действителната способност за дебелина трябва да се определи според профила, марката стомана, границата на провлачване и конструкцията на машината.
Типична ширина на лентата
Необходимата входна{0}}ширина на лентата зависи от крайния профил на кила. Тъй като различните профили изискват различни разработени ширини, машината не може да бъде избрана само въз основа на готовата ширина на профила.
Например, машина, произвеждаща тесен канал за таван, може да изисква ширина на лентата от приблизително50–100 мм, докато по-големите профили за рамкиране на стени може да изискват значително по-широки ленти.
Следователно, производителят трябва да изчисли разгънатата ширина на профила, преди да проектира системата за валцуване.
Типична скорост на производство
Скоростта на производство зависи от сложността на профила, дебелината на материала, изискванията за щанцоване, дължината на рязане и автоматизацията.
Типична машина за валцоване с лек кил може да работи при приблизително20–60 м/мин, докато специализираните високоскоростни-системи могат да работят при по-високи скорости при подходящи условия.
Операциите по щанцоване и рязане могат да повлияят на ефективната производителност. Следователно максималната скорост на формоване на машината не трябва да се разглежда отделно от нейния цикъл на щанцоване и рязане.
Поцинкована стомана за леки килове
Поцинкованата стомана обикновено се използва за производство на леки килове, тъй като цинковото покритие осигурява защита от корозия на подлежащата стомана.
Покритието може също така да направи завършения профил подходящ за вътрешни строителни среди, където се изисква дългосрочна{0}}устойчивост на влага и окисление.
Поцинкованата стомана за валцуване обаче изисква внимателен контрол. Прекомерният натиск, неправилната хлабина на ролката или повреден инструмент могат да оставят белези върху цинковото покритие.
Следователно поддържането на правилно подравняване на ролката е важно както за качеството на размерите, така и за външния вид на повърхността.
Значение на дизайна на ролката
Ролката определя крайната форма и точността на размерите на кила. Всяка ролкова станция трябва да внася контролирано количество деформация.
Ако се извърши твърде много формоване в една станция, материалът може да изпита прекомерно напрежение. Ако последователността на формоване е лошо проектирана, профилът може да развие усукване, извиване или неравномерни фланци.
Добре-проектираната система за формоване на рула разпределя деформацията между множество станции.
Материалът на ролката и покритието на повърхността също са важни, особено когато се обработва -покрита или поцинкована стомана.
Значение на подравняването на материала
Точното подравняване на лентата е от съществено значение в цялата производствена линия. Ако материалът влезе във формиращите ролки под ъгъл, готовият кил може да се усуче или да се премести настрани.
Страничните водачи помагат за поддържане на правилната позиция на лентата, преди тя да влезе в формиращите станции.
По време на пускане в експлоатация и работа операторите трябва да проверят дали лентата остава центрирана и дали ролките са правилно подравнени.
PLC и автоматично управление
МодеренМашини за лек стоманен килобикновено използват PLC-базирани системи за управление за координиране на производствения процес.
Операторът обикновено може да въвежда параметри като:
- Дължина на продукта
- Произведено количество
- Разстояние на пробиване
- Скорост на линията
- Настройки за рязане
- Избор на продукти
PLC получава сигнали от сензори и енкодери и координира операциите по подаване, щанцоване, формоване и рязане.
HMI сензорен екран може да предостави информация за състоянието на машината, производствено количество, аларми и работни параметри.
Автоматичен контрол на дължината
Прецизният контрол на дължината е особено важен, тъй като строителните проекти често изискват килове със стандартизирани размери.
Енкодер измерва движението на стоманената лента и съобщава позицията на системата за управление. При достигане на програмираната дължина системата за рязане се активира.
Последователното измерване и синхронизиране спомагат за минимизиране на вариациите на дължината и намаляване на материалните отпадъци.

Предимства на машина за правене на леки килове
A Машина за правене на лек килпредлага няколко предимства пред ръчното производство на профили.
Непрекъснато производство:Машината може непрекъснато да формира стоманена лента в готови профили.
Съгласувани размери:Правилно проектираният ролков инструмент осигурява повтарящи се размери на профила.
Висока производителност:Автоматизираното формоване и рязане позволява на производителите да произвеждат големи количества ефективно.
Намален труд:Операторите не трябва ръчно да огъват и режат всеки отделен профил.
Гъвкави дължини:Автоматичното рязане позволява да се програмират различни крайни дължини.
Интегрирано щанцоване:Необходимите отвори и слотове могат да бъдат включени в производствения процес.
Ефективно използване на материали:Точното формоване и рязане може да помогне за намаляване на ненужните отпадъци.
Общи профили на лекия кил
Различните конструктивни системи изискват различни профили на кила. Машината за формоване на руло може да бъде проектирана около необходимата форма на напречно-сечение.
Често срещаните категории включват:
|
Тип профил |
Типична употреба |
|
Канал на тавана |
Системи за окачени тавани |
|
Главен канал |
Таванна рамка |
|
Канал за обшивка |
Опора за таван и стена |
|
Stud |
Рамкиране на прегради и стени |
|
Писта |
Връзка между шипове |
|
U{0}}канал |
Приложения за рамкиране и поддръжка |
|
Персонализиран профил |
Специални строителни системи |
Машинната екипировка трябва да бъде персонализирана според точния чертеж на профила.
Контрол на качеството по време на производство
Контролът на качеството трябва да се извършва през целия производствен процес. Готовите килове трябва да бъдат проверени за размери на профила, праволинейност, дължина, позиция на отвора, състояние на повърхността и качество на рязане.
Важните точки за проверка включват:
|
Проверка на качеството |
Цел |
|
Ширина на профила |
Проверете точността на размерите |
|
Височина на профила |
Потвърдете необходимия раздел |
|
Размери на фланеца |
Осигурете правилен монтаж |
|
Дължина |
Проверете точността на рязане |
|
Позиция на отвора |
Проверете точността на щанцоване |
|
Прямост |
Предотвратяване на проблеми с инсталацията |
|
Състояние на повърхността |
Откриване на повреда на покритието или инструмента |
|
Режещ ръб |
Проверете за прекомерни грапавини |
Редовната проверка може да помогне за идентифициране на проблеми с формоването или инструментите, преди да бъдат произведени големи количества дефектни профили.
Често срещани проблеми по време на производство на лек кил
Няколко проблема могат да възникнат по време на формоването на руло.
Усукването на профила може да бъде резултат от неправилно подравняване на ролката или неравномерно формоване. Промяната в размерите може да бъде причинена от неправилна инструментална екипировка или промяна в дебелината на материала. Повърхностни драскотини могат да възникнат, когато ролките са повредени или замърсени.
Възможно е да възникнат грешки при пробиване, ако енкодерът или синхронизацията на пробиване са неправилно конфигурирани. Проблеми с рязането могат да възникнат от износени ножове или неправилни параметри на рязане.
|
проблем |
Възможна причина |
|
Профилно усукване |
Разминаване на ролката |
|
Неравномерни размери |
Неправилно регулиране на ролката |
|
Повърхностни драскотини |
Повредени или замърсени ролки |
|
Грешки в-положението на отворите |
Неправилна синхронизация |
|
Прекомерни грапавини |
Износени режещи инструменти |
|
Материално лутане |
Лошо водене на лентата |
|
Деформация на профила |
Неправилна последователност на формоване |
Поддръжка на машината
Необходима е редовна поддръжка, за да може производствената линия да работи надеждно. Формиращите ролки трябва да се проверяват и почистват редовно. Лагерите и трансмисионните компоненти трябва да се смазват в съответствие с графика за поддръжка на производителя.
Режещите остриета трябва да се проверяват за износване, докато перфориращите инструменти трябва да се проверяват за повреди и правилна хлабина.
Електрическите компоненти, сензорите, PLC системите и HMI също трябва да се поддържат. Хидравличните компоненти трябва да се проверяват за течове, когато се използва хидравлично оборудване.
Как да изберем машина за правене на леки килове
Преди да закупите aМашина за правене на лек кил, производителите трябва ясно да дефинират необходимите продуктови спецификации и производствен капацитет. Важните фактори включват чертежа на профила, марката стомана, дебелината на материала, ширината на рулона, теглото на рулона, необходимата производствена скорост, крайната дължина, изискванията за щанцоване, метода на рязане, нивото на автоматизация, броя на профилите, изискванията за инструменти и наличното фабрично пространство. Чертежът на профила е особено важен, тъй като инструментите за ролката трябва да бъдат проектирани в съответствие с точната форма на напречното-сечение на кила. Дебелината на материала и марката стомана също определят необходимата сила на формоване, дизайна на ролката и конфигурацията на машината. Производителите трябва да вземат под внимание необходимата производствена скорост и дължината на крайния продукт, за да гарантират, че машината може да изпълни ефективно целите за изход. Ако се изискват пробиване на отвори или други шаблони, машината трябва да включва подходяща автоматична система за пробиване. Методът на рязане и нивото на автоматизация също трябва да отговарят на производствения обем и оперативните изисквания. За фабрики, произвеждащи множество профили на кила, взаимозаменяемите инструменти или много-профилната конфигурация може да осигурят по-голяма гъвкавост. Чрез внимателно оценяване на тези фактори, производителите могат да изберат машина, която осигурява стабилно производство, точни профили, ефективна работа и дългосрочна-стойност.
Резюме
A Машина за правене на лек киле специализирана система за формоване на рула за непрекъснато производство на леки профили от стоманена рамка, използвани в тавани, прегради, стени и други строителни приложения. Машината трансформира поцинкована или друга подходяща стоманена рулона в завършени профили чрез контролирана последователност от подаване, оформяне на рула, щанцоване и рязане.
Типичните машини могат да обработват приблизително0,4–1,2 ммстоманена лента и работят около20–60 м/мин, докато точните спецификации зависят от профила, класа на материала, производствените изисквания и конфигурацията на машината. Готовите дължини обикновено могат да бъдат програмирани за приложения като2000–4000 мм, с възможни и персонализирани дължини.
Качеството на готовия кил зависи от цялата производствена система, включително машината за размотаване, воденето на ленти, инструментите за ролките, системата за щанцоване, режещото оборудване и PLC контрола. Правилният дизайн и подравняване на ролката са особено важни за поддържане на точни размери и предотвратяване на усукване или деформация.
С подходящ дизайн на машината, точна инструментална екипировка, автоматизирано управление и редовна поддръжка, aЛиния за производство на стоманен килможе да осигури последователни профили, висока производствена ефективност, намалени изисквания за труд и надеждна продукция за модерно производство на леки конструкции.


